
Sebuah loji wayar MIG menghabiskan masa enam bulan mengejar kadar penolakan 4% pada kili ER70S-6. Aduan pelanggan menunjukkan kestabilan arka yang tidak menentu, namun kimia setiap haba berada di dalam had sijil. Kerosakan akhirnya dikesan kepada variasi diameter: wayar hanyut sebanyak ±0.04 mm merentasi gelendong 15 kg, cengkaman hujung sentuhan dan kelajuan suapan mengganggu. Pembaikan itu tiada kaitan dengan kualiti keluli. Ia datang dari mesin yang melakukan tarikan.
Kesimpulannya mudah untuk dinyatakan: untuk dawai kimpalan pepejal — keluli karbon, keluli tahan karat, atau gred bersalut tembaga — mesin lukisan dawai kimpalan membetulkan diameter akhir, keadaan permukaan, dan ketekalan mekanikal produk. Kelebihannya diterjemahkan kepada hasil yang boleh diukur: toleransi diameter yang lebih ketat, permukaan yang lebih bersih, kelajuan talian yang lebih tinggi dan kos yang lebih rendah bagi setiap tan yang dihantar.
Mengapa Mesin Lukisan Menetapkan Siling untuk Kualiti Wayar Kimpalan
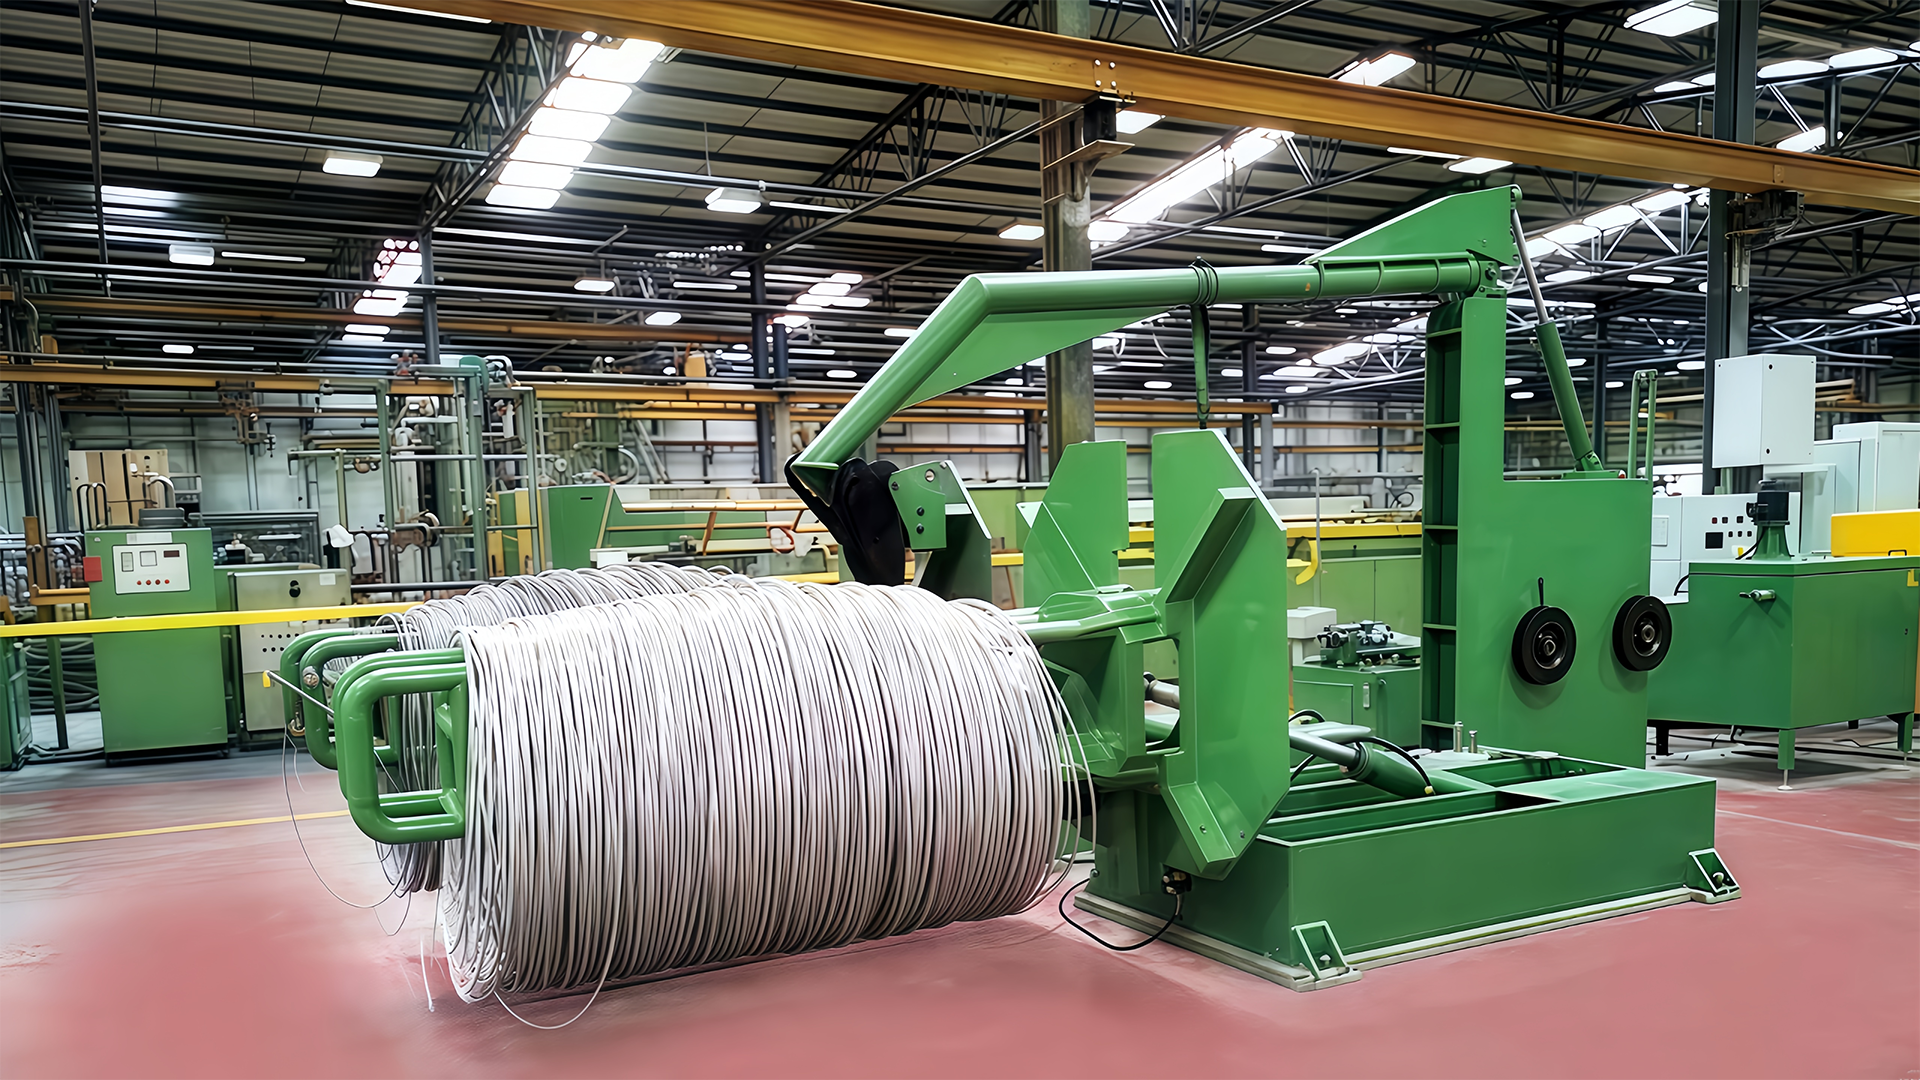
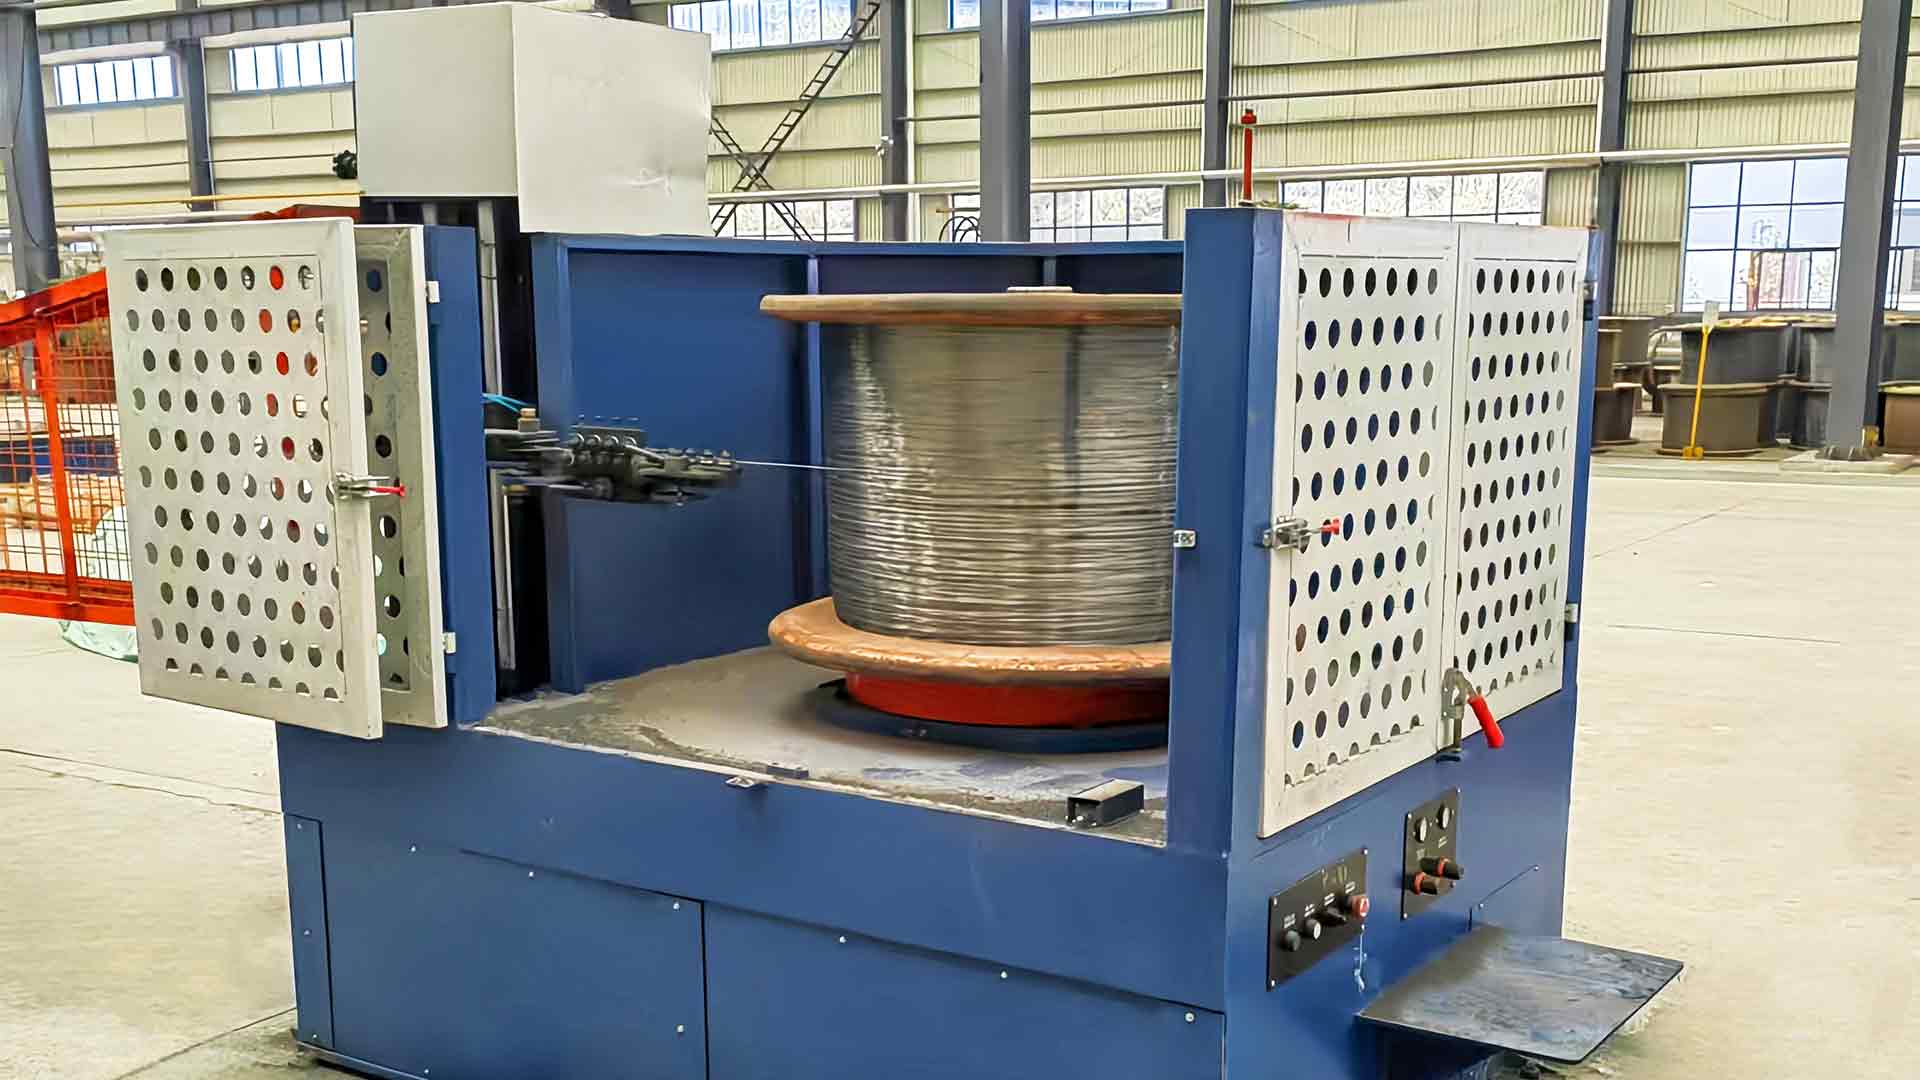
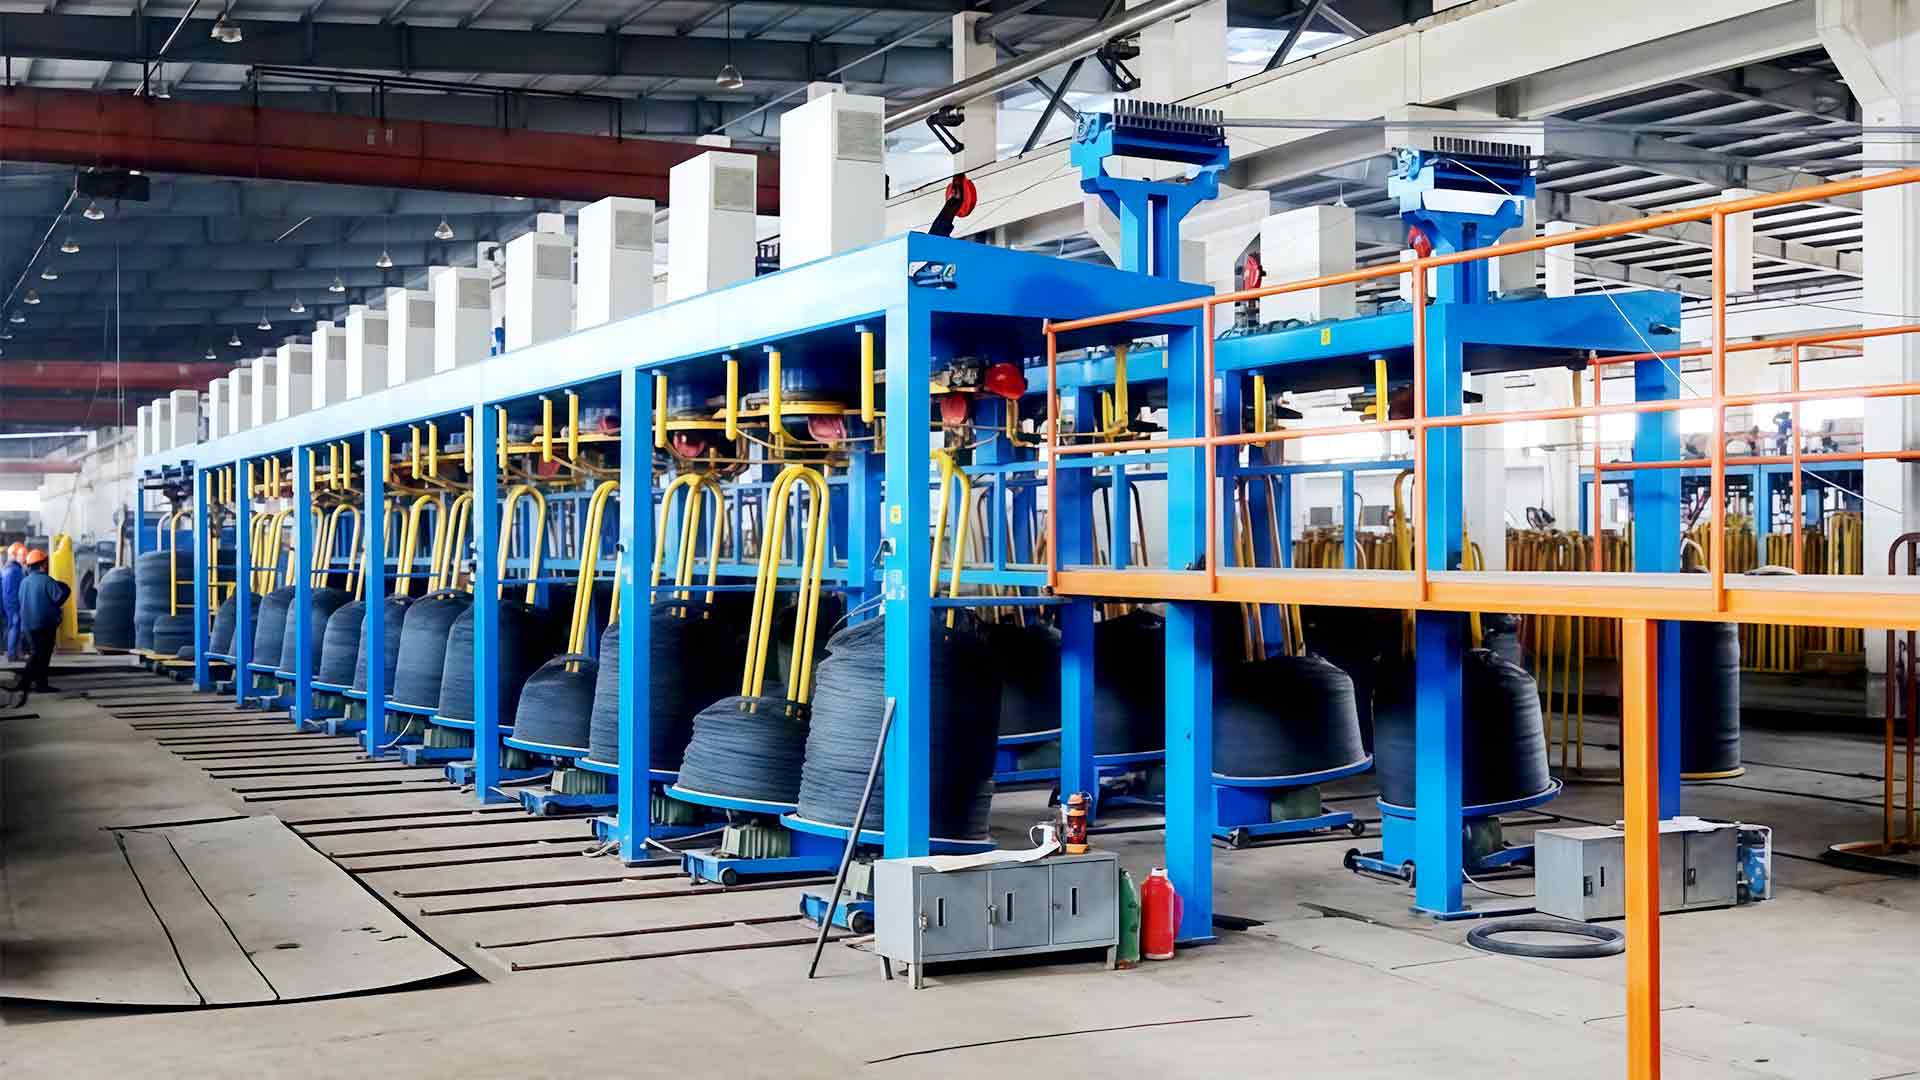
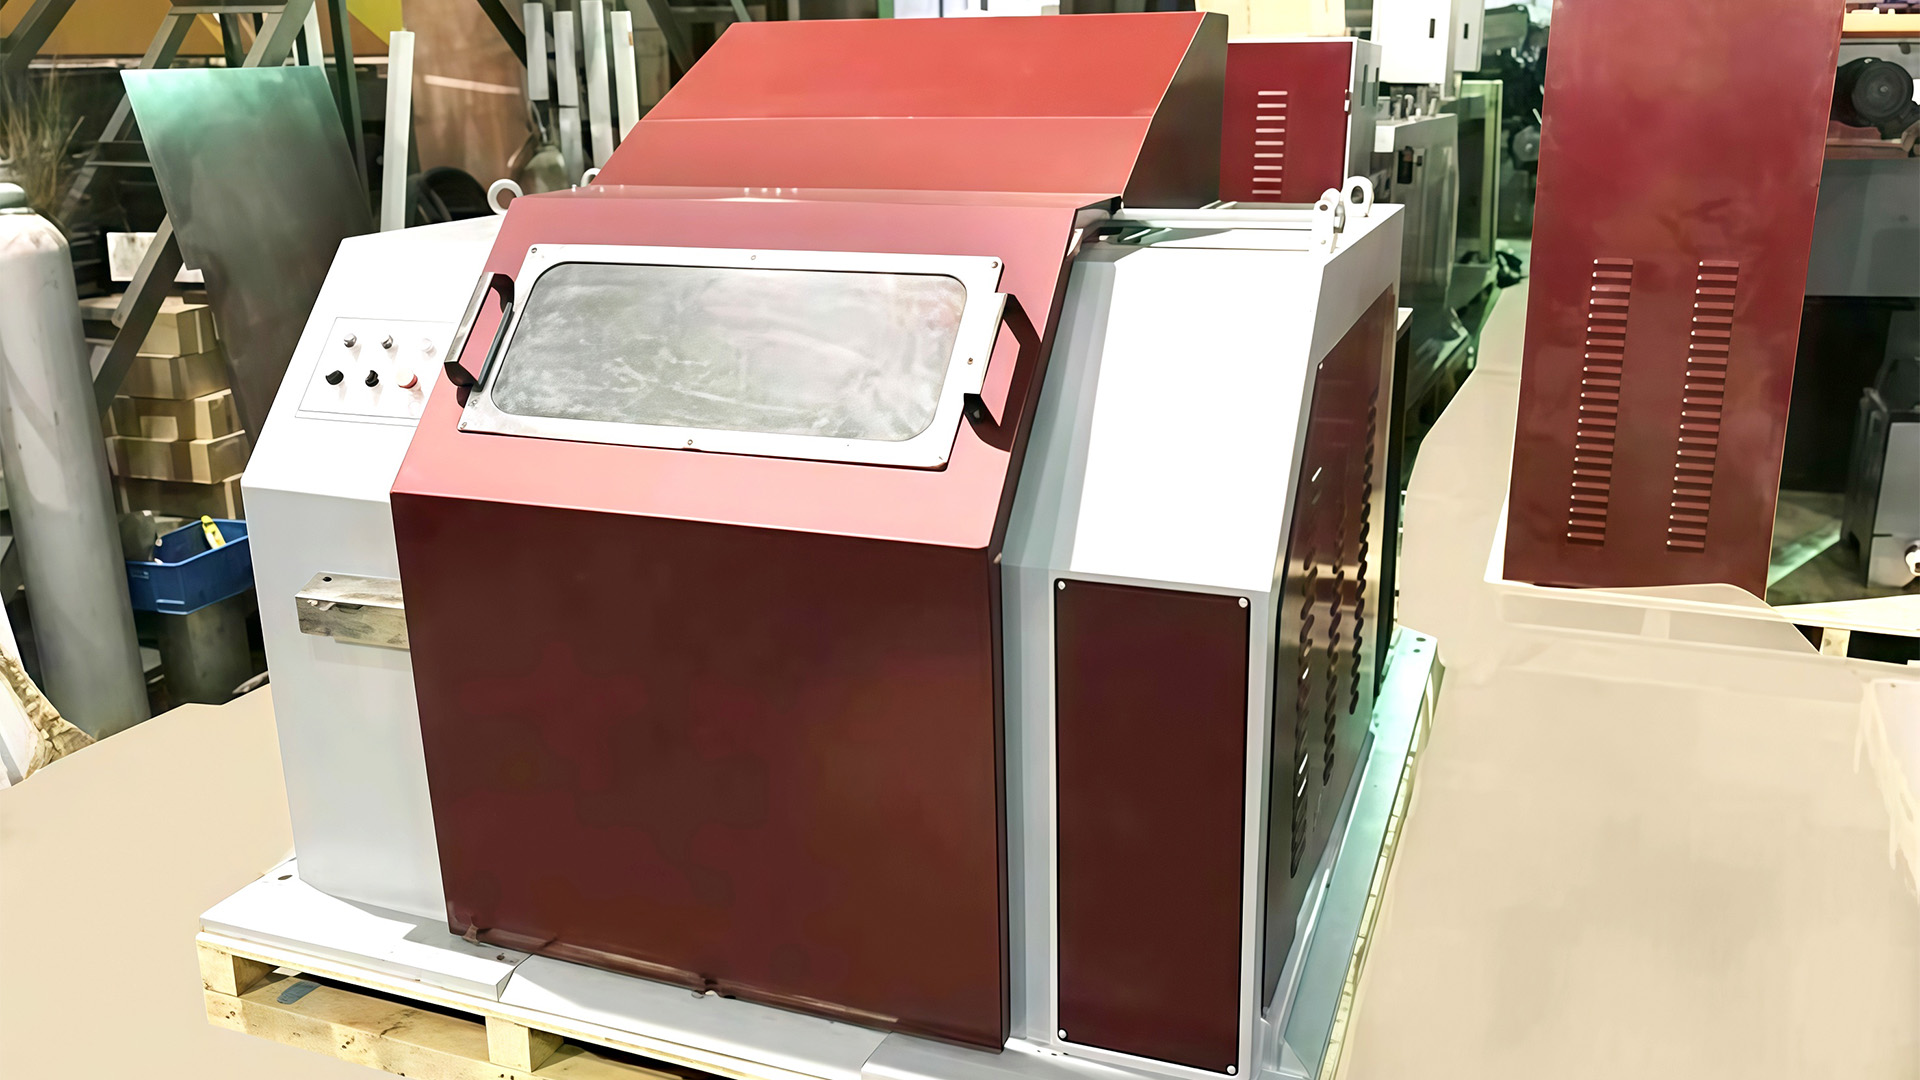
Selepas rod gelek panas tiba, wayar kimpalan melalui penyingkiran skala, lukisan, salutan kuprum dan kili. Lukisan menetapkan dimensi akhir, julat tegangan dan keadaan permukaan. Jadual penggubalan mengawal pengurangan setiap dadu, kelajuan capstan mengawal pemanjangan, dan sistem penyejukan memastikan struktur wayar stabil melalui laluan.
Melukis adalah satu-satunya langkah di mana mesin sama ada mengunci hasil yang baik atau mengecop wayar secara kekal dengan kecacatan. Sekiranya talian itu stabil, stesen kuprum dan kili melindungi produk yang baik; jika tidak, tiada salutan boleh menyelamatkannya.
Kebanyakan kecacatan yang tidak kelihatan dilahirkan di dalam zon lukisan. Turun naik kelajuan, cetakan yang haus, capstan yang tidak sejajar atau filem pelincir yang kebuluran boleh membuka calar permukaan yang kemudiannya retak di bawah CO 2 arka. Itulah sebabnya jurutera menilai mesin dengan tiga perkara: kekakuan bingkai, kelancaran pemacu, dan kebolehulangan kawalan ketegangan.
Ketepatan Diameter: Kelebihan Yang Anda Boleh Ukur
Kelebihan pertama yang memisahkan mesin moden daripada mesin yang sudah tua ialah ketekalan diameter. Mesin garis lurus memacu setiap capstan pada kelajuan permukaan yang sepadan, jadi wayar dipanjangkan dengan hampir tiada gelincir. Apabila setiap blok mempunyai pemacu servo atau penyongsang, nisbah antara blok kekal terkunci dan wayar melihat pengurangan berterusan setiap dadu dari meter pertama hingga yang terakhir.
Dari segi lantai kedai, wayar siap kekal di dalam kira-kira ±0.01 mm pada saiz halus. Itulah perbezaan antara gelendong yang menyuap dengan lancar semua anjakan dan yang memaksa pengendali menukar hujung sesentuh atau mengetatkan semula gulungan suapan beberapa kali.
Kualiti Permukaan Yang Mengekalkan Arka Stabil
Kemasan permukaan lebih penting dalam dawai kimpalan daripada dalam hampir mana-mana produk yang dilukis lain. Wayar digunakan pada kelajuan tinggi melalui hujung sentuhan kecil, dan sebarang calar, lubang skala, atau sisa pelincir mengganggu sentuhan elektrik, menimbulkan percikan atau menarik oksida ke dalam kolam kimpalan.
Mesin menyumbang dalam tiga cara. Penjajaran die memastikan wayar sepaksi dengan lubang die dan menghalang haus sebelah. Pelinciran menghalang sentuhan logam-ke-logam dan menahan suhu die turun. Penyejukan, biasanya melalui capstan yang disejukkan air, menghentikan pewarnaan oksida biru yang menolak lot siap.
Gred tahan karat seperti ER308L dan ER316L meletakkan permintaan yang lebih tinggi pada permukaan. Lukisan basah adalah laluan standard kerana wayar dan die terendam dalam emulsi, memberikan penyejukan seragam dan kemasan yang cerah.
Kelajuan Talian Lebih Tinggi dan Masa Beroperasi Lebih Lama
Kelajuan adalah kelebihan yang paling ketara, tetapi keuntungan sebenar datang daripada menggabungkan kelajuan berkadar tinggi dengan masa henti yang rendah. Untuk wayar kimpalan di bawah 1.2 mm, talian tangki air yang dikonfigurasikan dengan baik boleh selesai pada 800–1,200 m/min. Mesin kering garis lurus pada draf kasar rod 5.5 mm berjalan lebih perlahan tetapi menahan ketegangan yang sangat stabil.
Apa yang penting pada lembaran keuntungan ialah keluaran berkesan setiap syif, bukan kelajuan papan nama. Hentian untuk wayar putus, perubahan mati dan kekusutan menghilangkan faedah motor laju. Mesin moden menyerang masa henti secara langsung dengan kotak mati cepat tukar, pampasan ketegangan automatik dan stesen bayaran dan ambil yang memastikan talian berjalan semasa gelendong penuh diangkat.
Untuk loji tiga syif, perbezaan antara 70% dan 85% ketersediaan talian adalah lebih daripada 20% keluaran tahunan tambahan pada kos buruh yang sama.
Kos Lebih Rendah bagi Setiap Tan Melalui Hayat Mati, Tenaga dan Hasil
Kos mati ialah item baris yang paling mudah untuk dibandingkan. Mesin yang memastikan wayar lurus dan die dijajarkan memanjangkan hayat tungsten carbide dies dengan margin yang bermakna. Dalam jadual pas berbilang mati, penjimatan itu berganda merentasi setiap blok, setiap syif dan setiap tan.
Tenaga adalah faktor kedua. Pemacu moden memulihkan tenaga brek dan bukannya mengeluarkannya sebagai haba, dan ia mengelakkan kehilangan tetap sistem pendikit lama. Pada baris tiga anjakan, penjimatan tenaga sebanyak 10–15% bagi setiap tan adalah peningkatan langsung kepada belanjawan operasi.
Hasil adalah faktor ketiga dan selalunya terbesar. Setiap wayar putus, setiap kili yang diisi dengan buruk, dan setiap kekili wayar luar toleransi hilang margin. Mesin yang stabil meningkatkan hasil penukaran, dan angka itu selalunya mewajarkan pelaburan lebih daripada perbandingan harga pembelian.
Tangki Air Garis Lurus Kering atau Basah: Memadankan Mesin dengan Gred Kimpalan
Setiap pengeluar wayar kimpalan menghadapi keputusan seni bina yang sama: teknologi lukisan mana yang sesuai dengan rangkaian produk.
Lukisan Garis Lurus Kering
Mesin garis lurus menarik wayar melalui kotak die yang dipasang dalam satu baris, dengan setiap capstan didorong untuk memadankan kelajuan keluar dadu sebelumnya. Tiada gelinciran bermakna pengurangan setiap dadu adalah tepat, tekanan mekanikal lebih rendah, dan ketegangan kekal tepat melalui hantaran. Seni bina ini merupakan pilihan pertama yang wajar untuk gred keluli karbon rendah seperti ER70S-6, terutamanya untuk draf kasar dan pertengahan daripada rod 5.5 mm.
Lukisan Tangki Air Basah
Lukisan basah menenggelamkan capstan dan mati dalam emulsi pelincir. Penyejukan adalah agresif dan filem pelincir adalah berterusan, menghasilkan permukaan terang yang dikehendaki oleh keluli tahan karat dan wayar MIG halus bersalut tembaga. Ini ialah laluan standard untuk wayar di bawah 1.2 mm dan untuk gred kualiti permukaan tinggi.
| Aspek | Garis lurus kering | Tangki air basah |
|---|---|---|
| Pelinciran | Sabun serbuk digunakan pada setiap cetakan | Wayar terendam sepenuhnya dalam emulsi |
| Saiz kemasan biasa | Julat 1.0–5.5 mm | wayar halus 0.4–1.6 mm |
| Kemasan permukaan | Bagus, bergantung pada penyediaan joran | Cemerlang, cerah dan konsisten |
| Menyejukkan | Capstan yang disejukkan dengan air | Penyejukan rendaman, ruang kepala berkelajuan lebih tinggi |
| Tingkah laku tergelincir | Tiada slip, nisbah kelajuan dikunci | Reka bentuk jenis gelincir biasa pada saiz ultrahalus |
| Gred kimpalan biasa | ER70S-6 dan keluli karbon yang serupa | ER308L / ER316L tahan karat, wayar MIG bersalut tembaga |
Susun atur biasa untuk garisan MIG bersalut kuprum ialah mesin garis lurus kering untuk draf kasar diikuti dengan mesin tangki air untuk kemasan. Prinsip operasi dijelaskan dalam gambaran keseluruhan teknikal mesin lukisan wayar lurus ini .
Pemeriksaan Praktikal Sebelum Anda Membeli Garis Lukisan Wayar Kimpalan
Membeli pada kelajuan dinilai sahaja adalah kesilapan yang paling biasa dalam kelas produk ini. Mulakan dari spesifikasi wayar yang telah siap dan kerja ke belakang melalui jadual penggubalan.
- Tentukan input dan output: diameter batang permulaan, diameter dawai sasaran, gred keluli, dan laluan salutan yang dirancang di hiliran.
- Semak jadual pas: bilangan dadu, pengurangan setiap dadu dan sama ada diameter capstan sesuai dengan keluk pengerasan kerja gred.
- Sahkan kapasiti penyejukan terhadap kelajuan talian yang dimaksudkan, terutamanya aliran air dan kestabilan suhu pada setiap blok.
- Periksa pemadanan hasil dan pengambilan, kerana perubahan kili cepat penting sama seperti blok lukisan.
- Tanya tentang reka bentuk kotak mati: dos pelincir setiap lubang, masa capai pemegang dadu dan seberapa cepat pengendali boleh menukar dadu.
Kemudahan penyelenggaraan berada di kedudukan teratas untuk pembeli berulang. Akses pantas kepada capstan, garisan pelinciran yang boleh dilihat dan pemantauan kelajuan setiap mati mengurangkan masa pembaikan. Kesalahan biasa dan diagnostiknya dikumpulkan dalam panduan praktikal mengenai masalah biasa dalam operasi mesin lukisan wayar .
Kelebihan mesin lukisan dawai kimpalan tertumpu dalam empat kawasan yang boleh diukur: konsistensi diameter, integriti permukaan, kelajuan talian dengan masa operasi, dan kos penukaran. Tiada satu pun daripada ini boleh ditambah kemudian oleh tangki kuprum, spooler atau stesen pembungkusan.
Untuk loji yang merancang barisan baharu atau menggantikan barisan yang sudah tua, nyatakan dari sijil akhir ke belakang dan toleransi berat serta ketersediaan lebih tinggi daripada kelajuan risalah. Pilih seni bina — garis lurus, tangki air atau gabungan — berdasarkan gred yang sebenarnya dihantar. Dengan disiplin itu, mesin lukisan menjadi pusat kos yang paling boleh dipercayai di kilang dan bukannya sumber penolakan yang tersembunyi.