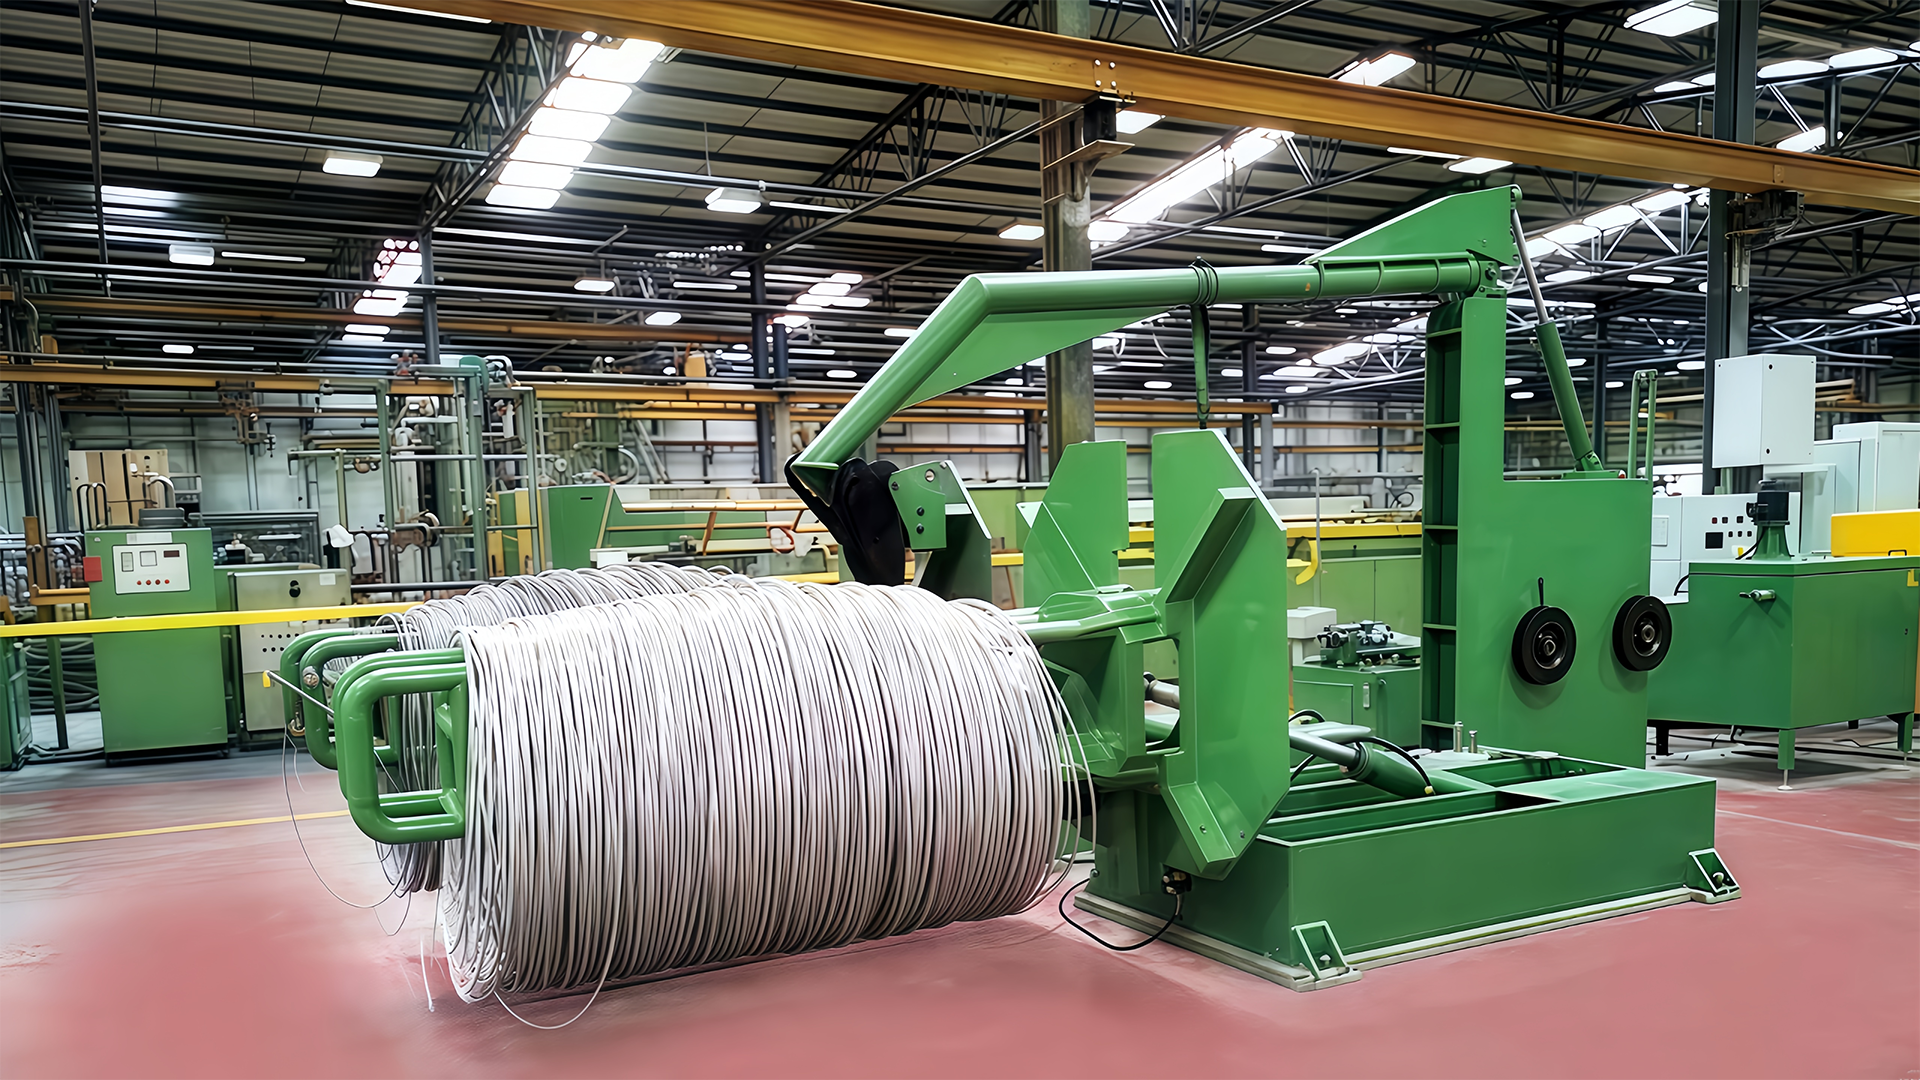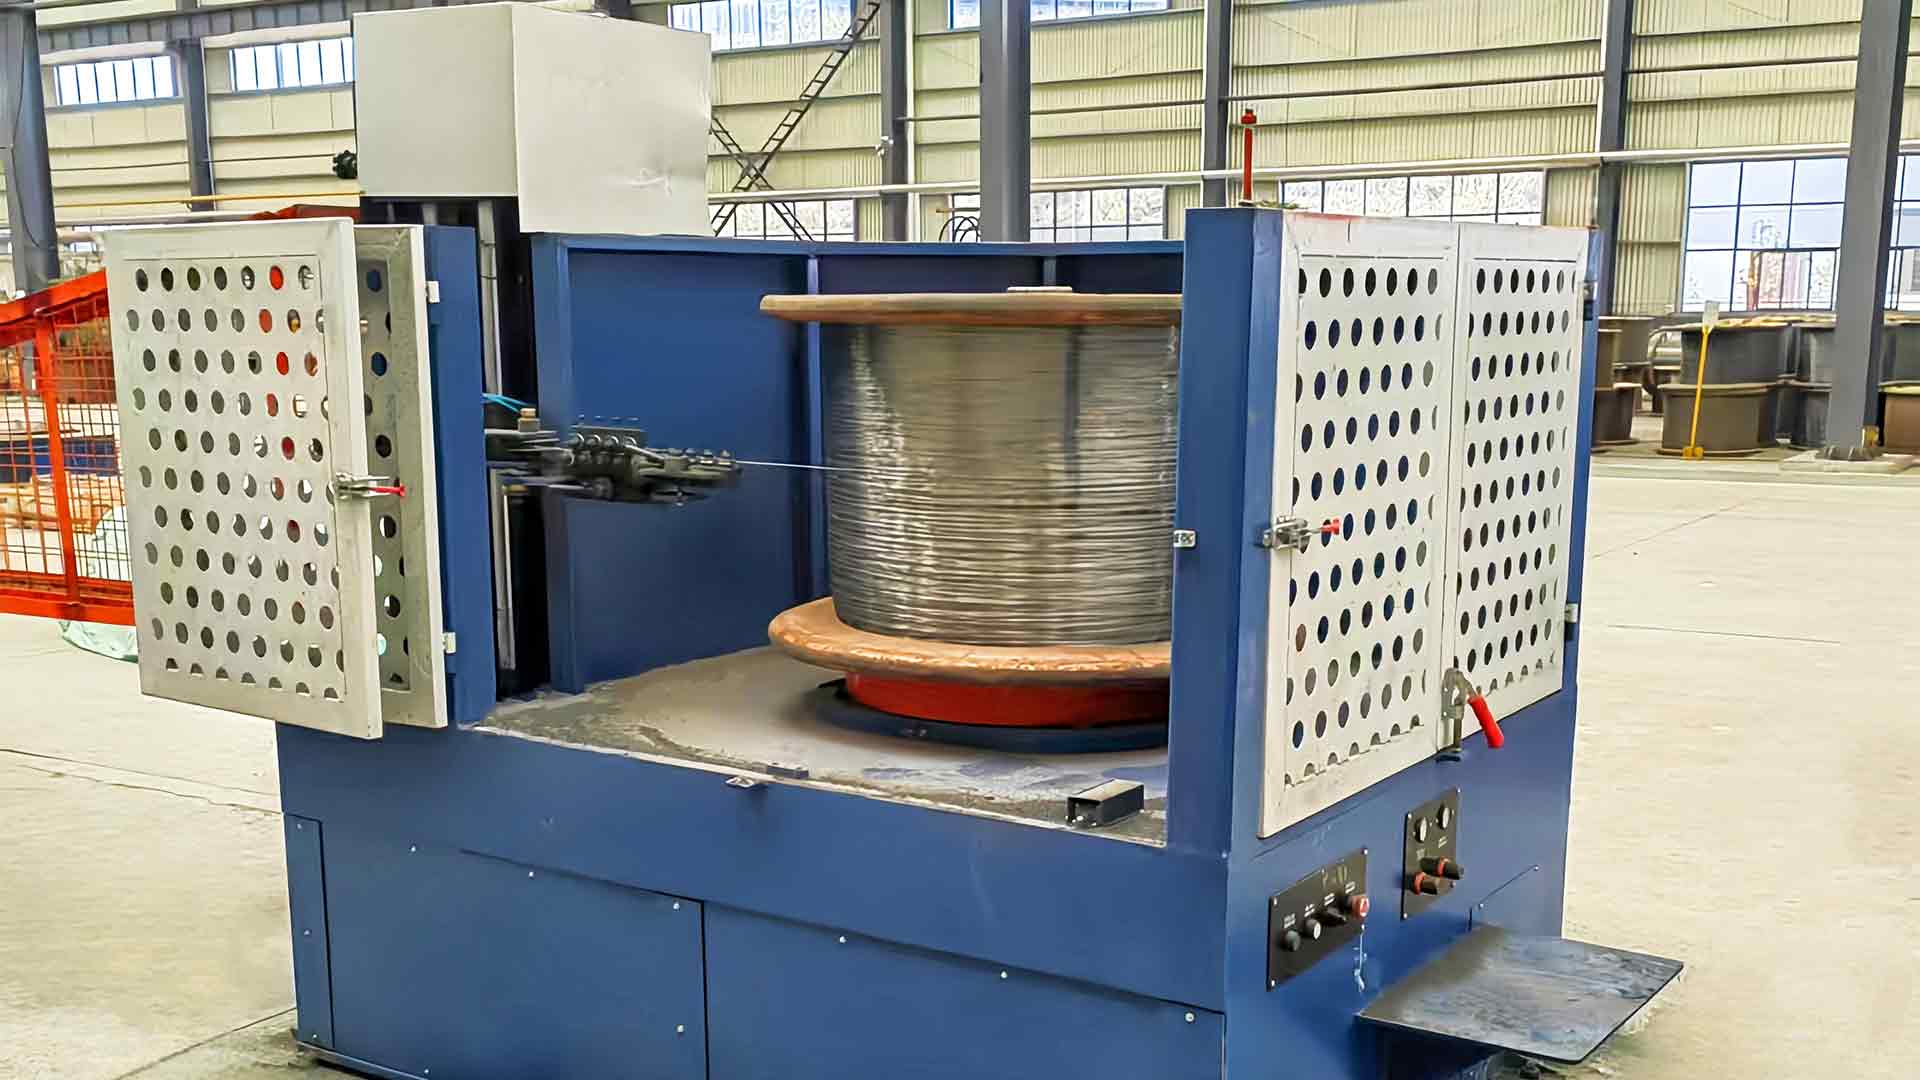

Ciri-ciri Keluli Tahan Karat Mesin Lukisan Wayar Itu Tentukan Penamat
Permukaan matte, keratan rentas bujur atau gegelung yang bekerja keras melepasi hadnya tidak boleh dibetulkan semasa pengambilan. Ini adalah ciri mesin yang menentukan sama ada wayar tahan karat meninggalkan kotak mati bersih, bulat dan pada saiz.
Sebaik sahaja garis lukisan bertukar daripada keluli karbon rendah kepada tahan karat 304 atau 316, gejala tiba dengan senyap. Wayar keluar dari capstan sedikit matte. Pakai mati yang sebelum ini boleh diramal memecut dalam satu syif. Diameter hanyut beberapa perratus milimeter, dan gegelung dibuang atas sebab yang tidak pernah didaftarkan sebagai kerosakan mesin.
Ciri-ciri mesin lukisan dawai keluli tahan karat yang mengawalnya adalah tidak menarik: penyejukan acuan terendam, pelincir yang ditapis, permukaan capstan yang mencengkam tanpa menjaringkan, dan kawalan ketegangan cukup mantap untuk menampung seperseratus milimeter. Kelajuan talian dinilai ialah pembolehubah terakhir yang patut dioptimumkan dan biasanya yang pertama ditanya oleh pembeli.
Mengapa Tahan Karat Berkelakuan Berbeza Di Dalam Kotak Mati
Keluli tahan karat berfungsi mengeras apabila ia berkurangan. Rintangannya terhadap ubah bentuk meningkat dengan setiap laluan, jadi motor yang menarik wayar karbon rendah 1.0 mm tanpa ketegangan akan bekerja pada tahan karat dengan tolok yang sama. Jawapan biasa ialah jadual pengurangan yang lebih ringan: kira-kira 10 hingga 18 peratus setiap pas untuk tahan karat, berbanding 20 hingga 25 peratus untuk wayar karbon rendah.
Hantaran yang lebih ringan bermakna lebih banyak die, urutan lukisan yang lebih panjang, lebih banyak haba yang diedarkan di sepanjang mesin, dan jauh lebih sedikit toleransi untuk apa-apa yang mengganggu penjajaran atau pelinciran. Segelintir ciri mesin membawa sebahagian besar beban itu.
| Keperluan | Ciri mesin yang menjawabnya | Perkara yang perlu disahkan |
|---|---|---|
| Panas pada die | Lukisan basah dengan die tenggelam dalam tangki air | Isipadu tangki, aliran setiap die, jalur suhu |
| Kemasan permukaan | Mati karbida yang digilap, pengurangan kecil setiap pas | Jadual lulus, kiraan mati, sudut pendekatan |
| Keadaan pelincir | Emulsi peredaran semula dengan penapisan dan penyejukan | Penarafan penapis, kapasiti sump, pertukaran haba |
| Kestabilan ketegangan | Kawalan penari atau penumpuk dengan tindak balas tork yang pantas | Ketepatan ketegangan pada perubahan kelajuan |
| Kualiti gelendong | Pemasangan kili lintasan yang tepat dan tegar | Kebolehulangan melintasi, kehabisan kili |
| Pemulihan rehat | Pengesanan putus wayar dengan brek pantas | Masa berhenti, panjang wayar yang dibuang |
Geometri Lukisan Basah, Penyejukan Die dan Aliran Pelincir
Di bawah kira-kira 1.2 mm, wayar tahan karat hampir selalu ditarik basah. Die diletakkan terendam dalam emulsi yang membawa haba keluar dari zon pengurangan, melincirkan kawasan sentuhan dan membersihkan denda logam daripada die. Lukisan kering boleh dibuat untuk bekerja pada tahan karat yang lebih berat, tetapi perbezaan biasanya ditunjukkan dalam kualiti permukaan dan hayat mati dan bukannya pada angka kelajuan.
Suhu die ialah pengaruh tunggal terkuat pada kemasan dan hayat perkakas. Kotak acuan yang disejukkan air memegang pemegang die pada suhu yang stabil dan mengekalkan permukaan tempat duduk daripada mengembang tidak sekata, yang menghasilkan bujur lewat dalam jangka masa panjang. Tanya bagaimana penyejukan mencapai setiap kedudukan mati, bukan hanya tangki.
Kebersihan dan Suhu Pelincir
Sebaik sahaja garisan basah, emulsi menjadi cecair proses dengan spesifikasi. Denda logam yang terlepas daripada penapisan diseret kembali melalui acuan dan menjaringkan wayar; emulsi berjalan panas kehilangan kekuatan filem tepat di tempat tekanan tertinggi. Penarafan penapisan, isipadu sump, aliran pam dan kawalan suhu ialah ciri mesin yang akan disebut, bukan kerja penyelenggaraan yang akan ditemui kemudian.
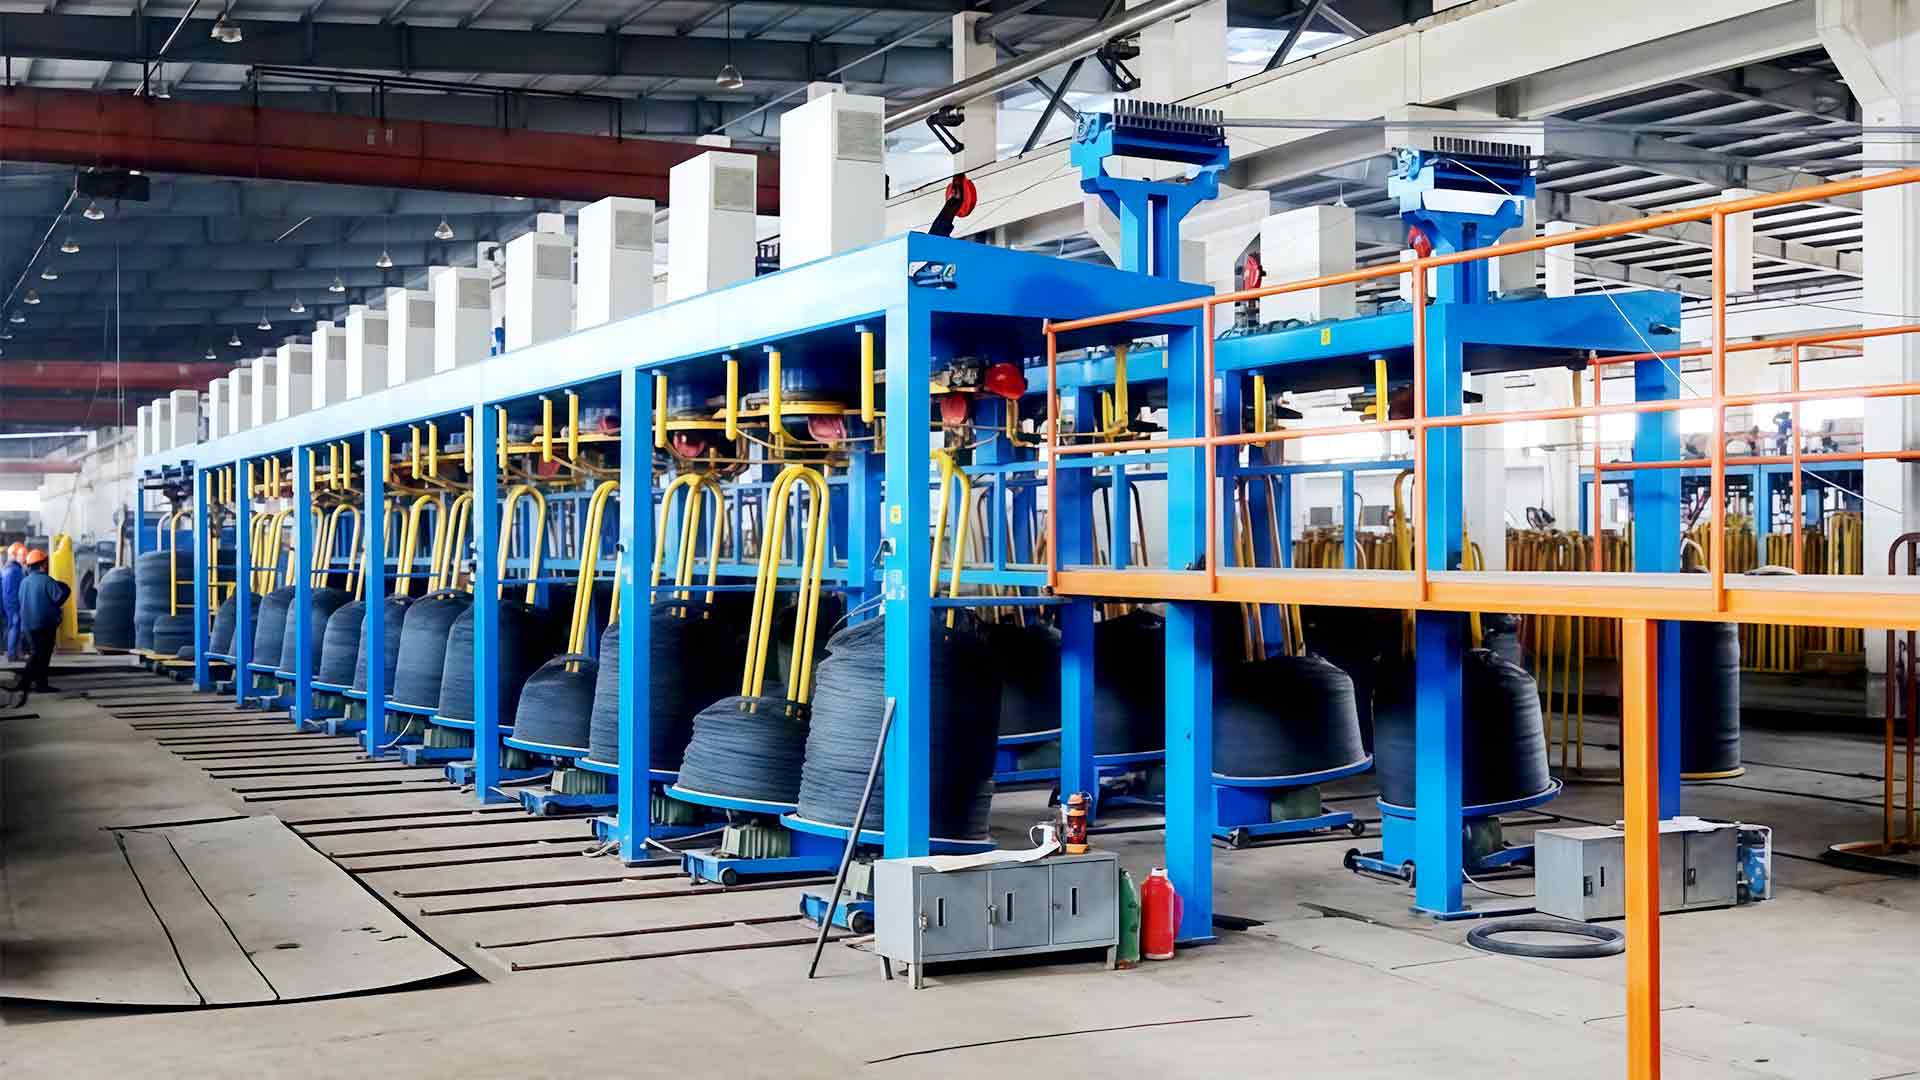
Barisan yang dibina untuk pasangan tugas ini a mesin lukisan wayar tangki air susun atur dengan kiraan die dipilih untuk diameter siap dan bukannya maksimum teori mesin.
Pemilihan Die, Jadual Pengurangan dan Toleransi Perkakas
Mati adalah bahagian termurah pesanan dan punca paling biasa gegelung ditolak. Pada tahan karat, dadu yang betul dari segi geometri untuk wayar karbon rendah akan menggilap tidak sekata, haus pada galas dan mula meninggalkan tanda lingkaran samar yang pelanggan lihat di bawah pembesar.
- Sudut pendekatan dipadankan dengan pengurangan yang diambil dalam pas itu, jadi kerja dilakukan dalam mampatan dan bukannya pada galas.
- Panjang galas yang cukup panjang untuk saiz wayar dan cukup pendek untuk mengelakkan haba geseran.
- Lubang yang digilap, kerana kekasaran yang diperkenalkan pada acuan dipindahkan ke permukaan wayar serta-merta.
- Tempat duduk yang betul di dalam pemegang; dadu yang duduk pecahan dari paksi akan menarik wayar bujur.
- Pelan pengisaran semula dan alat ganti, kerana perkakas tahan karat haus lebih cepat daripada wayar karbon rendah pada tolok yang sama.
Jika pembekal tidak dapat memberitahu anda jadual pas yang digunakan oleh mesin itu, kiraan mati dalam tawaran adalah tekaan.
Bayar, Ketegangan dan Ambilan: Di Mana Konsistensi Dimenangi
Kecacatan yang diperkenalkan sebelum die terakhir adalah kekal, tetapi begitu juga kecacatan yang diperkenalkan selepasnya. Pengambilan yang menarik secara tidak sekata, atau bayaran yang membolehkan wayar masuk melonjak semasa gegelung dilepaskan, muncul sebagai variasi diameter, lapisan longgar dan gelendong yang pelanggan tidak boleh berjalan pada kelajuan yang stabil.
Kawalan ketegangan dinilai terbaik melalui perubahan kelajuan. Pecutan dari 200 hingga 600 m/min dan belakang tidak seharusnya mengalihkan ketegangan wayar yang cukup untuk menggerakkan diameter luar toleransi, dan jawapannya boleh dilihat dalam ratus meter pertama gelendong percubaan.
Geometri Kili dan Traverse
Larian padang dan gelendong lintasan lebih penting pada tahan karat halus berbanding wayar karbon yang lebih berat. Luka gelendong dengan lapisan bertindih membawa padah dalam lonjakan pada proses seterusnya, dan garis lukisan biasanya mendapat kesalahan. Tanya bagaimana pengambilan dipadankan dengan jenis kili anda, dan pastikan mesin berhenti dengan bersih dan bukannya menyeret wayar selepas rehat.
Logik yang sama digunakan semasa mensaiz penggulung: panduan ini untuk pemilihan mesin ambil meliputi jenis kili, padanan tegangan dan nombor kecekapan yang penting.
Kawalan, Saling Kunci dan Nombor yang Patut Diminta
Spesifikasi kawalan ialah di mana dua mesin yang kelihatan sama di tingkat kilang mula berkelakuan berbeza. Pembolehubah untuk disematkan ialah kelajuan mesin sebenarnya dinilai, tindak balas pemacu kepada perubahan beban dan perkara yang berlaku dalam beberapa saat selepas putus wayar.
Perhatikan ini: kelajuan garis yang disebut diukur dengan urutan die pendek atau tanpa die penamat dipasang. Tambahkan pas tahan karat yang benar-benar diperlukan dan kelajuan sebenar boleh jatuh sebanyak satu pertiga, yang mengubah ekonomi keseluruhan baris.
Letakkan ini secara bertulis sebelum pesanan disahkan:
- Kelajuan dinilai pada mata akhir, dengan jadual pas tahan karat penuh dipasang.
- Diameter capstan, kemasan permukaan dan susunan penyejukan.
- Aliran emulsi setiap kedudukan mati, isipadu sump dan julat kawalan suhu.
- Penarafan penapisan dan kekerapan elemen ditukar.
- Ketepatan ketegangan dan tingkah laku semasa pecutan dan nyahpecutan.
- Masa brek selepas rehat, dan panjang wayar dibuang setiap kali.
- Penarafan motor dan jenis pemacu setiap capstan.
Memadankan Mesin dengan Wayar yang Sebenarnya Anda Jual
Tahan karat meliputi pelbagai jenis produk, dan mesin lukisan yang sesuai dengan dawai pengikat 4 mm bukanlah yang sesuai dengan dawai jalinan 0.15 mm. Diameter siap menentukan kaedah lukisan, kiraan die dan pengambilan.
- Dawai tetulang spring, tali dan hos dalam julat 0.2 hingga 1.0 mm dilukis basah, dengan urutan mati yang panjang dan hantaran cahaya.
- Jaring dawai dan dawai tenunan memerlukan kebulatan dan permukaan yang konsisten lebih daripada yang diperlukan kelajuan maksimum.
- Kerja kabel dan konduktor terkandas adalah sensitif kepada kestabilan tegangan, kerana variasi diameter muncul semula pada peringkat terdampar.
- Pengikat, skru dan bahagian yang dibentuk biasanya diambil daripada rod tahan karat yang lebih berat, di mana lukisan kering dan penyejukan capstan mendominasi.
- Kawat kimpalan menambah keperluan kebersihan, yang meletakkan penapisan dan kimia pelincir kembali di tengah-tengah keputusan.
Dalam semua ini, ciri di atas kekal sama. Hanya penekanan yang beralih: geometri die dan penyejukan untuk wayar halus, ketegangan dan pengambilan untuk wayar yang dikili, reka bentuk pemacu dan capstan untuk rod yang lebih berat.
Lukisan dawai keluli tahan karat kurang memaafkan daripada lukisan karbon rendah, dan sebabnya adalah metalurgi dan bukannya mekanikal. Pengerasan kerja, haba pada acuan dan kepekaan permukaan mengubah keputusan reka bentuk kecil kepada kecacatan yang boleh dilihat pada gegelung.
Ciri-ciri yang patut dibayar ialah penyejukan die tenggelam, litar pelincir yang ditapis dan dikawal suhu, alatan dan pemegang yang sejajar dengan tepat, kawalan ketegangan tulen dan pengambilan yang dipadankan dengan gelendong yang sebenarnya dijalankan oleh pelanggan anda. Segala-galanya, termasuk kelajuan tajuk, adalah kedua.
Petanda baik: pembekal yang meminta gred bahan, diameter akhir dan jenis kili anda sebelum memetik kelajuan. Perbualan itu ialah laluan terpendek ke mesin yang melukis dengan baik tahan karat, dan ia biasanya memisahkan garisan yang menahan toleransi daripada yang dilaraskan setiap anjakan.